Scena koja se ponavlja u svakoj radionici: netko se već dvadeset minuta bori s jednim solder jointom, podiže temperaturu lemilice, navraća puntom, podiže padove. Dođe iskusniji kolega, kapne malo fluxa — i joint se odvaja na prvom prolazu.
Flux je vjerojatno najslabije shvaćen potrošni materijal u elektronici. Prodaje se kao da je magija, objašnjava se loše gotovo svugdje, a dobar dio onoga što se o njemu čita — čak i po forumima za popravak — jednostavno nije točno. Zato ćemo ga ovdje objasniti kako treba, s tehničkim listovima i normama pred sobom.
Što flux radi (a što ne radi)
Flux radi tri stvari, sve kemijske. Nijedna nije električna:
- Napada i otapa oksid. Svaka metalna površina na zraku prekriva se slojem oksida, a kositar ne moči oksid. Rosin reagira s tim oksidom i tvori metalnu sol — doslovno sapun — koja se otapa u samom fluxu i ostavlja čisti metal ispod.
- Sprječava ponovnu oksidaciju. Pri zagrijavanju oksidacija se ubrzava. Rastaljeni flux djeluje poput tekuće obloge nad površinom i drži kisik podalje tijekom sekundi koje operacija traje.
- Poboljšava wetting. Na čistom metalu rastaljeni kositar se širi i tvori spoj pravilnog oblika umjesto da ostaje u kuglicama.
Jedna nijansa koju gotovo nitko ne objašnjava kako treba: često se kaže da «flux smanjuje površinsku napetost kositra». To nije posve točno. Ono što se smanjuje jest međupovršinska napetost između kositra i fluxa, dok se površinska energija supstrata povećava uklanjanjem oksida. Praktični rezultat je isti — kositar se širi — ali mehanizam je upravo takav.
Mit broj jedan: «flux poboljšava električnu vodljivost». Potpuno netočno. Flux nije vodič i nije dio spoja. To je kemijsko sredstvo za čišćenje koje se troši u procesu. Ono što vodi struju jest metalni spoj koji je flux omogućio.
Zašto je pri odlemljivanju gotovo neophodan
Ovdje je dio koji se najjasnije osjeća u svakodnevnom radu, i koji opravdava nabavu fluxa čak i ako rijetko lemite.
Kada lemite žicom, kositar već u sebi nosi flux — jezgru od rosina — koja se oslobađa točno tamo gdje treba. Ali pri odlemljivanju ne dodajete novu žicu: talite kositar koji godinama stoji na pločici, oksidiran izvana i bez ikakvog aktivnog fluxa. Taj stari kositar odolijevao teče, ostaje zalijepljen i u kuglicama, a desoldering braid jednostavno ne upija.
Dodajte flux i sve se mijenja: oksid se otopi, stari kositar počne kvasiti i krene za braidom ili puntom. Zato oni koji svaki dan popravljaju troše daleko više fluxa pri odlemljivanju nego pri lemljenju.
Priča o toplini: što se zapravo događa
Na mnogim mjestima ćete pročitati da «flux služi kao toplinski most između punte i solder jointa». Rečeno tako, to ne stoji, i vrijedi to znati jer vodi do pogrešne upotrebe alata.
Toplinski most stvara kapljica rastaljenog kositra, a ne flux. Upravo to preporučuju proizvođači profesionalnih stanica: iskalajte puntu i napravite mostić od kositra prema jointu prije nego što počnete grijati. Brojke objašnjavaju zašto:
| Medij između punte i jointa | Toplinska vodljivost |
|---|---|
| Zrak (tj. loš kontakt) | 0,026 W/mK |
| Tekući flux (poput bilo koje smole) | reda veličine 0,1-0,2 W/mK |
| Rastaljeni kositar | ≈ 60 W/mK |
Kositar provodi toplinu otprilike 2.300 puta bolje od zraka. Flux jedva 4 do 8 puta. Most ne pravi flux.
Ipak, flux doista pomaže prijenosu topline — samo na drugi način, koji je dokumentiran: oksid je toplinski izolator. Punta koja ne kosi ili je oksidirana prenosi toplinu daleko lošije. Upravo flux održava puntu i joint čistima od oksida i omogućuje kositru da kvasi i formira mostić koji stvarno provodi toplinu. Doprinos je neizravan, ali presudan.
Dok smo kod oksida: čuvajte puntu
Ako ste stigli do ovdje, praktični zaključak nameće se sam: oksidirana punta sabotira vaš rad. I što je gore, simptom vara — jer ne grije dovoljno, podižete temperaturu, a višom temperaturom punta se oksidira još brže. Začarani krug koji puntu šalje u smeće prije vremena.
Znak je nepogrešiv: punta prestaje prihvaćati kositar. Nema više one sjajne, srebrene kapljice — samo mat, pocrnjela površina na kojoj se kositar kulja i klizi. Čim do toga dođe, ne možete napraviti mostić od kositra i izgubili ste gotovo sav prijenos topline.
- Pasta za obnavljanje punte Mechanic MCN-8. Za situacije kad je punta već oksidirana i ne prima kositar. Zagrijte puntu i na trenutak je uronite u pastu: uklanja nakupljeni oksid i puntu vraća iskalajenu. Ne sadrži kiseline, pa ne nagriza premaz. Jedan od onih proizvoda ispod pet eura koji spašavaju punte od dvadeset.
- Postolje s bronzanom spužvicom za čišćenje. Za svakodnevnu upotrebu. Bronzane niti skidaju stari kositar bez naglih toplinskih šokova — što je upravo ono što radi klasična mokra spužva: svaki prolaz je termički udar koji polako puca premaz. Kad se spužvica zasiti, dostupna je zamjena.
I zlatno pravilo, koje ne košta ništa: uvijek iskalajte puntu prije gašenja. Taj sloj kositra sprječava oksidaciju bakra dok se punta hladi. Gasiti s golom, čistom puntom najbrži je način da je uništite.
Još jedna korisna napomena u istom smislu: pri lemljenju kontaktom odlučuje površina kontakta, a ne pritisak. Proizvođači su jednoznačni — nema nikakve korelacije između jačeg pritiskanja i boljeg grijanja. Koristite najveću puntu koja stane, ne najtanju.
Kad flux nije dovoljan
Budimo pošteni, jer ovo gotovo nitko ne kaže: ako su padovi jako oksidirani, nema fluxa koji će to popraviti. Sama industrija retoucha to prizaje: kad je oksidacija ozbiljna, ponovni refluks ne pomaže — komponent treba skinuti, padove srediti i iskalajiti ponovo. Flux je kemijsko pomagalo, ne čudesni lijek.
Vrste fluxa: naučite čitati kod i više se nećete pogriješiti
Zaboravite marketing. Svaki ozbiljan flux nosi četveroznakovnu klasifikaciju prema normi IPC J-STD-004, i taj kod vam govori jedinu stvar koja stvarno bitna: treba li ga čistiti ili ne.
Čita se ovako:
- Dva slova — od čega je napravljen: RO prirodni rosin · RE sintetična smola · OR organski (water-washable) · IN anorganski (kiseline i soli; ovo se ne koristi u elektronici).
- Jedno slovo — koliko je aktivan: L niska · M srednja · H visoka aktivnost. Mjeri se u laboratoriju, ne procjenjuje na oko.
- Jedna znamenka — halogeni: 0 ispod 0,05 % · 1 iznad.
I ovdje je praktični ključ koji vrijedi više od cijelog članka:
Kod vam govori trebate li čistiti:
- L0 i L1 → prolaze testove bez čišćenja. To je ono što zovemo no-clean.
- M0 i M1 → valjani s čišćenjem ili bez, ovisno o primjeni.
- H0 i H1 → valjani samo uz čišćenje. Bez iznimke.
Primijetite da «no-clean» nije vrsta fluxa, nego posljedica razine aktivnosti. ROL0 je no-clean; ROH1 nije, premda su oba na bazi rosina.
I water-washable flux
OR (water-washable) fluxevi sadrže organske kiseline, izvrsno kvase i stvarno su korozivni: njihovi residui su aktivni i higroskopni. Koriste se u proizvodnji jer ploča nakon toga prolazi kroz perionicu. Ako upotrijebite jedan takav, pranje nije opcija — i što prije, to bolje.
Koji od naših vam treba
Ovu tablicu sastavili smo s originalnim tehničkim listovima pred sobom, a ne prema onome što piše na kutiji. Gdje ne postoji objavljeni službeni tehnički list, to i kažemo.
| Flux | Klasifikacija | Treba li čistiti? | Legure | Za što je idealan |
|---|---|---|---|---|
| Amtech NC-559 (bočica 100 cc) | ROL0 · rosin | No-clean. Residuo transparentan i inertan | Leaded solder i bismuth. Tehnički list ne navodi nijednu SAC305 leguru | Svestranik za popravak s leaded solderom. BGA rework i mikrolемljenje |
| Amtech RMA-223 (bočica 100 cc) | ROL0 · umjereno aktivirani rosin | No-clean | Sn/Pb, bismuth i također SAC305 i ostale lead-free legure | Jedini u ponudi kvalificiran za lead-free. Gušći, bolje drži komponent na mjestu. Prikladan za reballing |
| Amtech LF-4300 (bočica 100 cc) | REL0 · sintetična smola | Water-washable. Preporučuje se pranje (mlakom deioniziranom vodom). Nije prikladan za visokoimpedancijske sklopove | Optimiziran za lead-free (SAC305, Sn/Cu, Sn/Ag…) | Proizvodnja i lead-free rework kad se ploča naknadno pere |
| Kingbo RMA-218 (bočica 100 g) | Nema objavljenog službenog tehničkog lista | Iz opreza, očistite | Nije objavljeno | Ekonomična alternativa za BGA rework. Široko korišten i pouzdan u praksi |
| Mechanic RMA-AV10 | Nema objavljenog službenog tehničkog lista | Iz opreza, očistite | Nije objavljeno | Ulazna razina za povremene popravke |
| Goot BS-10 | Anorganski (cinkov i amonijev klorid) | Obavezno i temeljito | Opće lemljenje | Kabeli i debeli priključci, lim, bijeli lim. Proizvođač zabranjuje upotrebu na pločicama. |
Kratki sažetak za one u žurbi: ako popravljate s leaded solderom, NC-559. Ako radite s lead-free, RMA-223. Ako ćete ploču naknadno prati, LF-4300. Ako tražite povoljniju opciju, Kingbo. A Goot BS-10 — nikada na PCB.
O krivotvorinama Amtech proizvoda
Amtech je jedna od najkrivotvorenijih marki u sektoru, i to vrijedi znati. Inventec, vlasnik marke, to je službeno izjavio: «nikada nismo prodavali na Amazon, eBay ni Alibabi» i «nikada nismo ovlastili ni licencirali nijednu tvrtku za proizvodnju naših Amtech fluxeva». Naše bočice nose zelenu fosforescetnu naljepnicu s barkodom — to je proizvođačev znak autentičnosti.
Flux i solder paste nisu ista stvar
Ova zabuna je stalna, a košta novca. Prema samoj normi:
- Flux je kemijski proizvod. Ne sadrži metal i sam po sebi ne može stvoriti spoj.
- Solder paste (kositar u pasti) je prah kositra pomiješan s fluxom. Donosi metal.
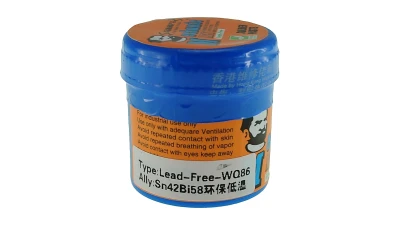
Ako trebate dodati kositar, trebate pastu poput Mechanic XG-50 (Sn63/Pb37) ili, u lead-free izvedbi, Mechanic WQ86 s bismuthom, koja tali na nižoj temperaturi. Ako samo trebate da ono što već postoji počne teći — trebate flux.
Jedna zamka: u vodoinstalaterstvu «pasta za lemljenje» znači flux u pasti bez metala. U elektronici «kositar u pasti» metal sadrži. Isti naziv, suprotne stvari.
Svaki način grijanja zahtijeva drugačiji pristup
Punta i vrući zrak ne griju na isti način, a flux se u svakom slučaju ponaša drugačije.
- Kontakt (lemilica). Čista kondukcija. Najefikasnija metoda uz dobar kontakt: iskalajte puntu, napravite mostić od kositra i koristite najveću puntu koja stane.
- Vrući zrak. Konvekcija: prijenos topline daleko slabiji nego kontaktom, pa treba viša temperatura i više vremena. Pazite na protok — ako je previsok, komponenti odlete čim se odvoje. Smanjite protok i birajte mlaznicu prema veličini komponente.
- Infracrveno. Radijacija — i tu postoji zamka: IR grije prema boji površine. Crno kućište apsorbira daleko više od sjajne metalne nožice. Zato je industrija na kraju kombinirala IR s vrućim zrakom u pećima, radi ujednačavanja temperature.
- Donje predgrijavanje. Najpodcijenjeniji dodatak. Zagrijavanje ploče odozdo na 100-150 grados C jednu do dvije minute smanjuje toplinski šok, sprječava savijanje ploče i ostavlja alatu odozgo samo zadnji korak. Za BGA to nije luksuz, to je postupak.
- Pećnica za refluks. Potpun i kontroliran temperaturni profil, za serijsku proizvodnju.
Vrijedno je zapamtiti: flux se troši vremenom jednako kao i temperaturom. Nema magičnog praga — to je kinetika. Ako se predugo zadržite na grijanju, flux gubi aktivnost i ostavlja tamni, ugljenisani residuo koji je daleko teže skinuti od normalnog jantarnog. Kratko i odlučno uvijek pobijedi.
Zaštita susjednih komponenti od topline
Kad upuhujete vrući zrak na određeno mjesto, sve oko njega se grije. Dva materijala za zaštitu koja rade različite stvari:
- Kapton traka (poliimid). To je izolator i fizička barijera. I ovdje ide važna informacija koju gotovo svi netočno prenose: traka podnosi 260 grados C u kontinuiranoj primjeni, ne 400 °C. Goli poliimidni film doista podnosi 400 °C, ali samo u kratkoj izloženosti — stvarno ograničenje postavlja silikonsko ljepilo. Budući da toplinski pištolj radi iznad te vrijednosti, ne lijepite traku izravno u mlaz zraka. Dostupna je u širinama 10, 20, 30, 50 i 100 mm.
- Aluminijska traka. Ova je pravi reflektor: polirani aluminij ima emisivnost 0,03-0,05, što znači da reflektira oko 97 % toplinske energije zračenjem. Protiv radijacijskog grijanja nezamjenjiva je.
Nemojte nasjedati na priče o tome koji je «bolji»: Kapton izolira i štiti od kontakta, aluminij reflektira radijaciju. Protiv konvekcijskog vrućeg zraka prednost aluminija je diskutabilna — jer uz to toplinu dobro vodi i bočno.
Reballing: flux ovdje radi tri posla odjednom
U reballingu flux nije detalj, on je dio postupka i obavlja tri istovremene funkcije: čisti oksid s tek ostruganih padova i kuglica kositra, mehanički ih drži na mjestu dok postavljate (zbog čega mora biti tacky, ljepljiv), i štiti za vrijeme refluxa.
I ujedno je najbolji protuargument za «što više, to bolje»: s premalo fluxa kuglice ne prianjaju; s previše, plutaju, privlače se jedna prema drugoj i izlaze s padova. Tanak, ravnomjeran sloj — to je sve.
Mitovi i zablude
- «Flux poboljšava vodljivost.» Netočno, već smo objasnili. Nije vodič i nije dio spoja.
- «No-clean znači da se nikad ne čisti.» Nije baš tako. Ono što test jamči jest da nije potrebno čišćenje u normalnim uvjetima. Ipak treba čistiti: prije nanošenja zaštitnog laka, u sklopovima visoke impedancije, u radiofrekvencijskim i visokonaponskim primjenama. I jedna tanka nit: no-clean residuo je bezopasan samo ako je flux dostigao punu aktivacijsku temperaturu — pri ručnom lemljenju i ispod niskih komponenti može ostati nerazgrađen flux koji je još uvijek aktivan.
- «Što više fluxa, to bolje.» Netočno. Višak ključa, prska, stvara kuglice i mostove kositra, uzrokuje šupljine u jointu i ostavlja residuo zarobljen ispod komponente.
- «Flux nagriza ploču.» Ovisi o vrsti. RO/RE niske aktivnosti ne nagriza bakar; water-washable i anorganski da — i zato zahtijevaju čišćenje.
- «Vodoinstallaterski flux prolazi.» Ne prolazi, i to je jedna od skupljih grešaka. Sadrži cinkov i amonijev klorid: nagriza fine tragove, njegovi residui su vodljivi i ne mogu se potpuno neutralizirati pranjem. To je točno ono što jest Goot BS-10 — i zato ga njegov proizvođač zabranjuje na pločicama.
- «Flux ne stari.» Stari. Proizvođači deklariraju rok trajanja od jedne do pet godina, ovisno o proizvodu. Ne postaje opasan: gubi otapalo i aktivnost, slabije kvasi i ostavlja više residua. Čuvajte štrcaljke uspravno s iglom prema dolje.
- «S kositornom žicom s rosin jezgrom nije potreban flux.» Točno samo za jednostavno lemljenje na čistim površinama. Flux iz žice troši se pri prvom kontaktu. Pri odlemljivanju ne dodajete novu žicu pa ne dodajete ni flux — tamo je uvijek potreban posebno.
- «Opasnost od dima je olovo.» Netočno, i suprotno od onoga što gotovo svi misle. Olovo ključa na oko 1.750 °C i ne isparava pri temperaturama lemljenja. Taj bijeli dim je rosin, i on je stvarni rizik.
Čišćenje i sigurnost
Za čišćenje koristite izopropilni alkohol koncentracije 90-99 % s antistatičkom četkicom. Ljekarnički IPA od 70 % ne valja: tih 30 % vode suši se sporo, ostavlja mrlje i vlagu zarobljenu ispod komponenti, a i rosin otapa lošije. Nudimo bočice s dozatorom na pumpu koje sprječavaju prekomjerno natapanje ploče. I uvijek odstranjujte otopljeni residuo svježim upijajućim materijalom: ako ga pustite da se osuši, taložit će se iznova.
O dimu — bez uljepšavanja. Dim rosina priznat je uzrok profesionalne astme; britanska uprava za zaštitu na radu svrstava ga među vodeće uzroke u zemlji i propisuje granicu izloženosti od 0,05 mg/m³ u osmosatnoj smjeni. To nije alarmizam — to je kartica sigurnosnih podataka.
Mjere koje djeluju, ovim redom:
- Odvod na izvoru. Jedino što zaista rješava problem: hvatanje dima na nastanku, nekoliko centimetara od punte, prije nego što dođe do vašeg lica. Jednostavno i pristupačno rješenje je rešetka za usisavanje dima: postavite je ispred sebe, radite iznad nje i dim odlazi prema nazad umjesto prema gore. I ne zaboravite mijenjati filter kad se zasiti — začepljeni filter ne filtrira, samo bučno radi.
- Ne naginjite se nad stup dima. Zvuči očito, a rade to gotovo svi: kad se primaknete da bolje vidite, glava završi točno iznad stupca dima. Radite s pločicom malo postrance, ili s lupom, ali ne unutar dima.
- Ne grijte više nego što je potrebno. Viša temperatura znači veća razgradnja fluxa i više dima. Ovdje se zatvara krug članka: s dobrim fluxom i dobro iskalajenom puntom trebate manje temperature — i udišete manje dima.
I dva upozorenja: stolni ventilator ne pomaže — raspršuje zagađivač po radionici umjesto da ga uhvati — a prelazak na lead-free kositar ne eliminira rizik, jer flux ostaje isti ili je čak aktivniji.
Kako se nanosi
- Malo i na pravo mjesto. Tanka linija po nožicama ili ravnomjeran sloj po padovima. Ako curi, previše je.
- Pravim alatom: štrcaljka za preciznost, kist aplikator za nanošenje po većoj površini i poluautomatski dozator za veće količine.
- Grijte odmah. Flux radi dok je svjež; ako ga nanesete i zatim odugovlačite, otapalo isparava.
- Kratko i odlučno. Bolje kratak i učinkovit kontakt nego insistiranje: što duže na temperaturi, to se flux više troši i residuo ugljenizira.
- Očistite ako treba, prema klasifikaciji koju smo opisali.
Sve što vam treba naći ćete u priboру za lemljenje, a ako vam nedostaje alat — u stanicama za lemljenje.
Ako iz svega ovoga nosite samo jednu misao, neka bude ova: flux nije trik, to je osnovna kemija lemljenja. Bez njega pokušavate zalijepiti metal na oksid, a to ne funkcionira koliko god temperature dodali. Zapravo, dizanje temperature obično je točno suprotno od onoga što treba učiniti.